E-mail: admin@yeeshine-tech.com Tel: +86-13712868936

- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo


Número Browse:0 Autor:editor do site Publicar Time: 2026-10-24 Origem:alimentado


A fabricação moderna depende fortemente da automação inteligente para dar vida a projetos complexos com uma velocidade sem precedentes. As ferramentas manuais simplesmente não conseguem atender aos rígidos padrões dimensionais atuais. Isso cria uma enorme demanda por métodos de produção superiores. Para colmatar esta lacuna, as indústrias recorreram à tecnologia guiada por computador. Neste guia abrangente, exploraremos o conceito central de usinagem automatizada, examinando como essa tecnologia revolucionária molda os materiais industriais e impulsiona as cadeias de fornecimento globais.
Para compreender verdadeiramente a produção industrial moderna, é necessário estabelecer uma definição clara das suas tecnologias fundamentais. A manufatura subtrativa é o principal pilar deste ecossistema. É caracterizado por um processo onde o material é sistematicamente removido de um bloco sólido para atingir a forma final desejada. Pense nisso como um escultor esculpindo mármore, mas executado por fusos de alto torque e fresas de metal duro.
Em termos práticos, esta tecnologia refere-se ao controle automatizado de ferramentas de usinagem – como furadeiras, mandriladoras e tornos – por meio de um computador. Em vez de confiar na intuição humana, uma máquina processa uma peça de material para atender a especificações rigorosas, seguindo instruções codificadas e programadas. Essas instruções são normalmente chamadas de código G e código M.
Esses códigos determinam todas as variáveis do ambiente de corte. O código G controla a geometria e o movimento físico. Isto inclui o caminho da ferramenta, velocidade de avanço e posicionamento ao longo dos eixos X, Y e Z. Enquanto isso, o código M gerencia funções de hardware como rotação do fuso, fluxo de refrigeração e trocas automatizadas de ferramentas. Ao confiar inteiramente em instruções digitais, o processo elimina o erro humano da fase de corte físico. Isso garante a aderência exata ao design digital.
Historicamente, a metalurgia era um processo manual altamente tátil. Os operadores lutavam com volantes, alavancas e mostradores para guiar as ferramentas de corte nas peças de metal. Maquinistas veteranos conseguiam resultados impressionantes, mas o método manual era inerentemente lento. Também estava sujeito a inconsistências humanas naturais. Conseqüentemente, a produção em larga escala de peças idênticas era difícil e cara.
A transição para sistemas automatizados alterou fundamentalmente o cenário da produção. As fábricas substituíram os volantes manuais por servomotores de precisão acionados por coordenadas digitais. Isto permitiu-lhes alcançar um nível de consistência anteriormente considerado impossível. Hoje, esta tecnologia permite a produção contínua, onde as instalações podem funcionar durante a noite com o mínimo de supervisão humana.
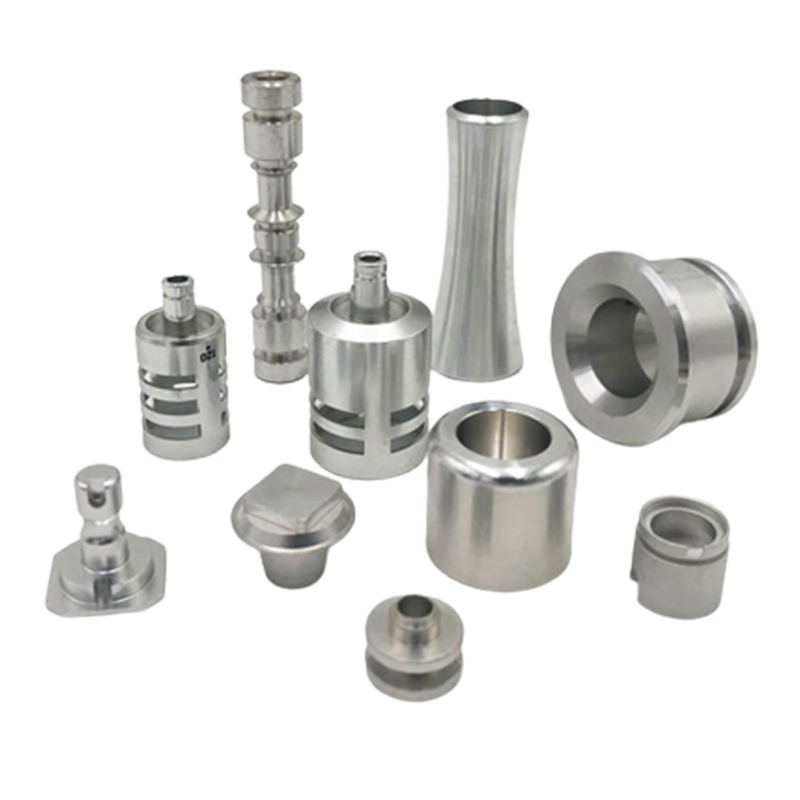
A jornada de uma ideia conceitual até um componente físico usinado segue um fluxo de trabalho rigoroso e sequencial. Essa tradução perfeita do digital para o físico garante que o produto final corresponda exatamente às especificações de engenharia originais.
O processo começa no mundo digital com o software Computer-Aided Design. Os engenheiros de projeto criam desenhos vetoriais 2D altamente detalhados ou modelos sólidos 3D da peça necessária. Imagine um engenheiro definindo meticulosamente a geometria exata, as dimensões, as tolerâncias e até mesmo as propriedades do material de uma pá de turbina em sua tela. A precisão deste modelo digital é crítica. Qualquer falha geométrica nesta fase será inevitavelmente replicada pela máquina mais tarde.
Uma vez finalizado o modelo digital, ele é exportado para o software Computer-Aided Manufacturing. Este sistema atua como um tradutor vital entre o modelo digital e a máquina física no chão de fábrica. Ele analisa a geometria complexa e gera os percursos de ferramenta ideais necessários para raspar o material com eficiência.
Durante esta fase, os engenheiros de produção definem parâmetros de corte específicos. Eles definem a velocidade do fuso em rotações por minuto, ajustam a taxa de avanço e determinam a profundidade do corte. O software então compila esses dados em uma linguagem de máquina padrão, criando um arquivo de instruções passo a passo pronto para execução.
Antes de um único cavaco de metal ser cortado, um operador humano deve realizar a configuração física da máquina. Isso envolve fixar a matéria-prima, também conhecida como peça bruta, na máquina usando tornos, braçadeiras ou acessórios personalizados para serviços pesados. O operador carrega as ferramentas de corte necessárias no carrossel da máquina e estabelece os pontos de referência zero para os eixos.
Depois que a configuração for verificada, o programa será iniciado. A máquina executa o código de forma autônoma. Ele move as ferramentas de corte pela peça em uma dança sincronizada para esculpir a forma final, muitas vezes atingindo velocidades de fuso de até 24.000 RPM em centros horizontais modernos.
O guarda-chuva da fabricação subtrativa automatizada abrange vários tipos diferentes de equipamentos. Cada um é projetado para lidar com geometrias e requisitos operacionais específicos. A compreensão dessas tecnologias distintas ajuda as equipes de produto a selecionar o método apropriado para seu componente específico.
Ao avaliar métodos subtrativos, o fresamento CNC se destaca como indiscutivelmente o processo mais versátil disponível. Em uma configuração de fresamento, a peça de trabalho é mantida firmemente no lugar na base da máquina. Uma ferramenta de corte multiponto gira em velocidades incrivelmente altas acima dela. A máquina move a ferramenta giratória através da peça de trabalho ao longo de vários eixos para raspar o material.
Os centros de fresamento padrão operam em três eixos primários: X, Y e Z. Isso permite a criação de ranhuras, furos e superfícies planas. Os centros de fresamento avançados apresentam recursos de 4 ou 5 eixos. Isso significa que a base da máquina ou o cabeçote da ferramenta também podem inclinar e girar. Consequentemente, a ferramenta de corte pode atingir ângulos e cortes complexos sem a necessidade de reposicionar manualmente a peça de trabalho.
Enquanto o fresamento envolve uma ferramenta giratória e uma peça estacionária, o torneamento opera exatamente no princípio oposto. Em um torno, a matéria-prima é fixada em um mandril e girada em altas velocidades. Uma ferramenta de corte estacionária de ponta única é então alimentada no material giratório para descascar as camadas.
O torneamento é o processo ideal para criar peças cilíndricas simétricas, como eixos de transmissão, buchas personalizadas e hastes roscadas. Geralmente é muito mais rápido e econômico do que o fresamento na produção de componentes redondos.
| Recursos: | Fresamento, | Torneamento (Torno) |
|---|---|---|
| Status da peça | Estacionário (preso à cama) | Girando (mantido no mandril) |
| Status da ferramenta | Girando em alta velocidade | Estacionário |
| Geometrias Ideais | Formas 3D planas, assimétricas e complexas | Formas simétricas, redondas e cilíndricas |
| Produtos Comuns | Blocos de motor, suportes, gabinetes personalizados | Eixos de transmissão, hastes roscadas, buchas |
Para as empresas que avaliam a sua cadeia de abastecimento de produção, a adoção da produção subtrativa controlada por computador oferece vantagens quantificáveis. O investimento estratégico em usinagem de precisão é facilmente justificado por diversos benefícios operacionais e financeiros. Ele aborda diretamente os problemas comuns de altas taxas de refugo e prazos de entrega imprevisíveis.
A principal vantagem do equipamento automatizado é a sua precisão dimensional impecável. Os modernos centros de usinagem horizontal industriais podem manter rotineiramente tolerâncias tão estreitas quanto ±0,005 mm, dependendo do material e da calibração ambiental. Esse nível microscópico de precisão garante que os componentes se encaixem perfeitamente em montagens complexas e de alto risco.
A natureza digital do processo garante repetibilidade absoluta. Seja produzindo dez unidades protótipos ou dez mil peças de produção, a primeira peça será dimensionalmente idêntica à anterior. Isso elimina efetivamente a variação entre peças que afeta a produção manual.
A automação impulsiona diretamente a eficiência. Depois que a programação inicial e a configuração física forem concluídas, essas máquinas poderão funcionar continuamente. Esta capacidade operacional reduz drasticamente os prazos de entrega. Ele preenche a lacuna entre a prototipagem rápida e a produção de volume baixo a médio. As empresas podem dimensionar sua produção de forma previsível, sem a necessidade de investir em moldes personalizados caros exigidos por processos como moldagem por injeção.
Um dos pontos fortes mais significativos da fabricação subtrativa é sua compatibilidade incrivelmente ampla de materiais. A seleção da matéria-prima determina os parâmetros de corte, o tipo de ferramenta necessária e, em última análise, o desempenho funcional da peça final.
Entre todos os metais disponíveis, o alumínio é o material usinado com mais frequência nas indústrias globais. Oferece uma combinação única de propriedades físicas que o tornam altamente desejável. Fornecendo usinabilidade excepcional, a usinagem CNC de alumínio continua sendo um padrão da indústria porque o metal pode ser cortado agressivamente sem causar desgaste excessivo nas ferramentas de corte de metal duro.
Essa excelente usinabilidade se traduz diretamente em tempos de produção mais rápidos e custos gerais mais baixos. O alumínio oferece uma alta relação resistência-peso, resistência natural à corrosão e excelente condutividade térmica. Os graus industriais comuns incluem 6061-T6 para resistência estrutural de uso geral e 7075-T6, uma liga de grau aeroespacial usada em aplicações de alto estresse.
Requisitos específicos de engenharia geralmente necessitam de outros materiais. Classes de aço inoxidável como 304 e 316 são frequentemente selecionadas para resistência superior à corrosão em ambientes médicos e marítimos. O titânio é amplamente utilizado em implantes aeroespaciais e cirúrgicos devido à sua extrema resistência a temperaturas e biocompatibilidade. No entanto, requer uma usinagem mais lenta e deliberada.
Os plásticos industriais são frequentemente usinados para aplicações que exigem isolamento elétrico ou redução extrema de atrito. Materiais como POM, comumente conhecido como Delrin, e PEEK são padrão para engrenagens, rolamentos e vedações de alta temperatura personalizados.
A confiabilidade e o controle dimensional da fabricação subtrativa tornam-na uma tecnologia indispensável em setores críticos. Nessas indústrias, a falha de componentes simplesmente não é uma opção. Dados empíricos de auditorias de produção mostram consistentemente que a produção subtrativa automatizada reduz as taxas de erro humano a quase zero.
A indústria aeroespacial opera sob alguns dos padrões de qualidade mais rigorosos do mundo, como o padrão AS9100. Cada peça deve ser fabricada de acordo com especificações exatas para suportar pressões atmosféricas extremas. Os engenheiros aeroespaciais frequentemente dependem de usinagem automatizada para produzir peças com alta relação resistência/peso. Isso inclui pás de turbina, suportes de motor e fuselagens estruturais personalizadas.
O setor automotivo utiliza esse método tanto para prototipagem rápida de pesquisa quanto para produção final. Blocos de motor, caixas de transmissão complexas e componentes de suspensão personalizados são frequentemente usinados a partir de tarugos sólidos. Isto garante a máxima integridade estrutural sob cargas dinâmicas pesadas.
No setor médico, a biocompatibilidade e a precisão microscópica são fundamentais. Os fabricantes de dispositivos médicos usam esses processos para criar instrumentos cirúrgicos, parafusos ósseos de titânio e invólucros complexos para equipamentos de diagnóstico, como máquinas de ressonância magnética. As tolerâncias rigorosas exigidas para implantes médicos só podem ser alcançadas de forma consistente através de equipamentos multieixos altamente calibrados.
Para a indústria eletrônica, a dissipação de calor e a blindagem eletromagnética são fatores críticos de projeto. Invólucros de alumínio usinado e dissipadores de calor complexos com aletas ultrafinas são aplicações padrão. Eles garantem que os circuitos internos sensíveis permaneçam protegidos e operem dentro de faixas térmicas seguras.
À medida que a produção global evolui, os princípios fundamentais da maquinação subtrativa estão a ser aumentados pelas tecnologias da próxima geração. Análises recentes de mercado indicam uma mudança massiva em direção a ambientes de usinagem preditiva. Os fabricantes estão indo além da automação básica para a usinagem inteligente, integrando a Inteligência Artificial e a Internet das Coisas nas estruturas das oficinas mecânicas.
Estamos vendo algoritmos monitorando ativamente a vibração do fuso, a expansão térmica e o desgaste da ferramenta em tempo real. Este ajuste dinâmico evita microdesvios durante longos ciclos de produção e reduz drasticamente o tempo de inatividade inesperado. Além disso, os sistemas de produção híbridos estão ganhando força. Essas plataformas avançadas combinam métodos de corte subtrativos com impressão 3D aditiva em uma única configuração de máquina. Os engenheiros podem construir estruturas internas complexas de forma aditiva e, em seguida, usinar imediatamente as superfícies externas de contato com tolerâncias exatas.
A transição de um produto de um arquivo digital para um componente físico requer um serviço de usinagem CNC confiável , capaz de executar diretivas de engenharia complexas. Para empresas que buscam escalar a produção, selecionar o parceiro de fabricação certo é uma decisão crítica na cadeia de suprimentos.
Ao avaliar potenciais parceiros de produção, os gestores de compras devem basear as suas decisões em capacidades de engenharia empíricas, em vez de apenas em preços:
A usinagem guiada por computador transformou inegavelmente a fabricação moderna por meio da automação inteligente e escalável. Ao substituir suposições manuais por precisão digital, oferece precisão incomparável para peças industriais complexas em uma variedade de metais e plásticos. O maquinário em si é poderoso, mas a escolha do parceiro de fabricação certo garante o sucesso consistente do projeto. A experiência de maquinistas experientes e protocolos rigorosos de controle de qualidade fazem uma diferença significativa no produto final.
Quando você estiver pronto para fazer a transição de um design digital para um componente físico perfeito, explorar soluções profissionais será o próximo passo lógico. Incentivamos você a visitar yeeshine-tech.com para encontrar os serviços e produtos de usinagem industrial exatos, adaptados às necessidades específicas do seu projeto.
A diferença fundamental entre estes dois processos reside na cinemática da máquina. Especificamente, depende de qual parte está em movimento e qual parte está estacionária. Nas operações de moagem, a matéria-prima é fixada com segurança em uma base estacionária. Uma ferramenta de corte rotativa de alta velocidade desce sobre o material, movendo-se através dos eixos X, Y e Z para esculpir a forma desejada. Por outro lado, o torneamento envolve fixar a peça em um mandril que gira em altas velocidades. Uma ferramenta de corte estacionária é alimentada no material giratório para raspar as camadas. O fresamento é melhor para peças planas e assimétricas, enquanto o torneamento é ideal para peças cilíndricas.
Nenhuma das tecnologias é universalmente melhor; eles servem a propósitos de engenharia totalmente diferentes. A fabricação subtrativa remove material de um bloco sólido. Isto geralmente oferece propriedades mecânicas superiores porque a estrutura interna do grão do tarugo é uniforme e isotrópica. Ele também fornece tolerâncias dimensionais significativamente mais restritas. A impressão 3D constrói peças camada por camada. Isto pode resultar em pontos estruturais mais fracos ao longo das linhas da camada. No entanto, a impressão 3D é excelente na criação de geometrias internas complexas, como estruturas de treliça fechada, que são fisicamente impossíveis de serem alcançadas por uma ferramenta de corte padrão.
As tolerâncias comerciais padrão normalmente giram em torno de ±0,125 mm. No entanto, os centros de usinagem industrial de precisão podem atingir rotineiramente tolerâncias muito mais restritas. Dependendo do material, da rigidez da configuração e da máquina específica utilizada, tolerâncias de ±0,010 mm a ±0,005 mm são alcançáveis para componentes aeroespaciais ou médicos críticos. Alcançar essas tolerâncias ultrarritas geralmente requer taxas de avanço mais lentas e múltiplas passadas de acabamento, o que pode aumentar o tempo de produção.
A redução de custos começa na fase de design. Para minimizar despesas, projete peças com raios internos padrão para que os maquinistas não precisem usar microferramentas personalizadas ou frágeis. Evite bolsas profundas que exijam remoção excessiva de material. Sempre que possível, projete a peça para que ela possa ser usinada a partir de uma única configuração, reduzindo o trabalho manual necessário para desapertar e reposicionar a peça. Finalmente, escolher um material altamente usinável como o Alumínio 6061 em vez de metais difíceis de cortar como o Titânio reduzirá significativamente o desgaste da ferramenta e o tempo de corte.
Não existe um único material melhor. A escolha ideal é sempre ditada pelos requisitos mecânicos e ambientais da aplicação final. Para componentes de uso geral, o Alumínio 6061 é amplamente considerado o padrão da indústria devido ao seu excelente equilíbrio entre alta usinabilidade, baixo custo de material e resistência natural à corrosão. Se a aplicação exigir extrema resistência e resistência à corrosão, o aço inoxidável é o preferido. Para aplicações onde a maior relação resistência/peso ou biocompatibilidade é obrigatória, o Titânio é a escolha ideal.


