E-mail: admin@yeeshine-tech.com Tel: +86-13712868936

- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo


Número Browse:0 Autor:editor do site Publicar Time: 2026-10-20 Origem:alimentado


Escolher o metal errado pode inviabilizar completamente um projeto de fabricação. Muitas vezes leva a custos exorbitantes, desgaste excessivo de ferramentas e atrasos nos prazos de produção. A realidade no chão de fábrica é que simplesmente não existe um único material universal para cada aplicação. A sua escolha ideal depende de um equilíbrio delicado entre restrições orçamentais rigorosas e propriedades físicas obrigatórias. Neste guia de engenharia, nos aprofundamos na seleção de materiais. Exploraremos as principais opções para sua próxima produção para garantir desempenho ideal, integridade estrutural e economia de custos a longo prazo.
Mudanças recentes na fabricação global influenciam fortemente a forma como os engenheiros abordam a seleção de materiais hoje. O crescimento explosivo do mercado de veículos eléctricos e da infra-estrutura moderna de energia renovável dita um aumento maciço na procura de cobre de alta condutividade e ligas de alumínio leves avançadas. Simultaneamente, o impulso incansável pela miniaturização em produtos eletrônicos de consumo requer metais que possam suportar processos de microestampagem sem comprometer a integridade estrutural. A compreensão dessas macrotendências ajuda as equipes de compras a prepararem suas cadeias de suprimentos para o futuro, ao mesmo tempo em que selecionam as ligas mais adequadas para os projetos atuais.
Na fabricação industrial, a estampagem de metal é um processo de conformação a frio. Ele utiliza matrizes especializadas e prensas de estampagem resistentes para transformar chapas planas em formas tridimensionais específicas. Este método de fabricação econômico e de alta velocidade abrange, na verdade, diversas técnicas distintas operando simultânea ou sequencialmente. Blanking envolve cortar a forma áspera inicial de uma bobina contínua. A perfuração cria furos e ranhuras precisos, enquanto a dobra deforma o metal ao longo de um eixo reto. A cunhagem aplica imensa pressão localizada para imprimir detalhes finos da superfície. O flangeamento cria uma curva ao longo de uma linha curva para aumentar a rigidez estrutural. Como toda a operação ocorre à temperatura ambiente, o processo depende de pura força mecânica, em vez de calor, para manipular a estrutura granular do material.
As propriedades físicas de um metal escolhido determinam diretamente o sucesso ou o fracasso da produção. A escolha do material afeta tudo, desde a tonelagem de prensa necessária até a vida útil operacional das matrizes de estampagem. Se um engenheiro especificar uma liga altamente frágil para um projeto de estampagem profunda, o material provavelmente fraturará ou rasgará durante a produção. A escolha de um metal muito macio pode resultar na falha prematura da peça sob estresse mecânico no campo.
Os materiais se comportam de maneira muito diferente sob pressão extrema. Metais de alta resistência apresentam retorno elástico significativo, que é a tendência de um metal retornar à sua forma original após ser dobrado. Isto requer compensações de matriz altamente especializadas e cálculos precisos de folga. A seleção do metal incorreto leva a maiores taxas de defeitos, desgaste catastrófico da ferramenta e comprometimento da funcionalidade do produto.
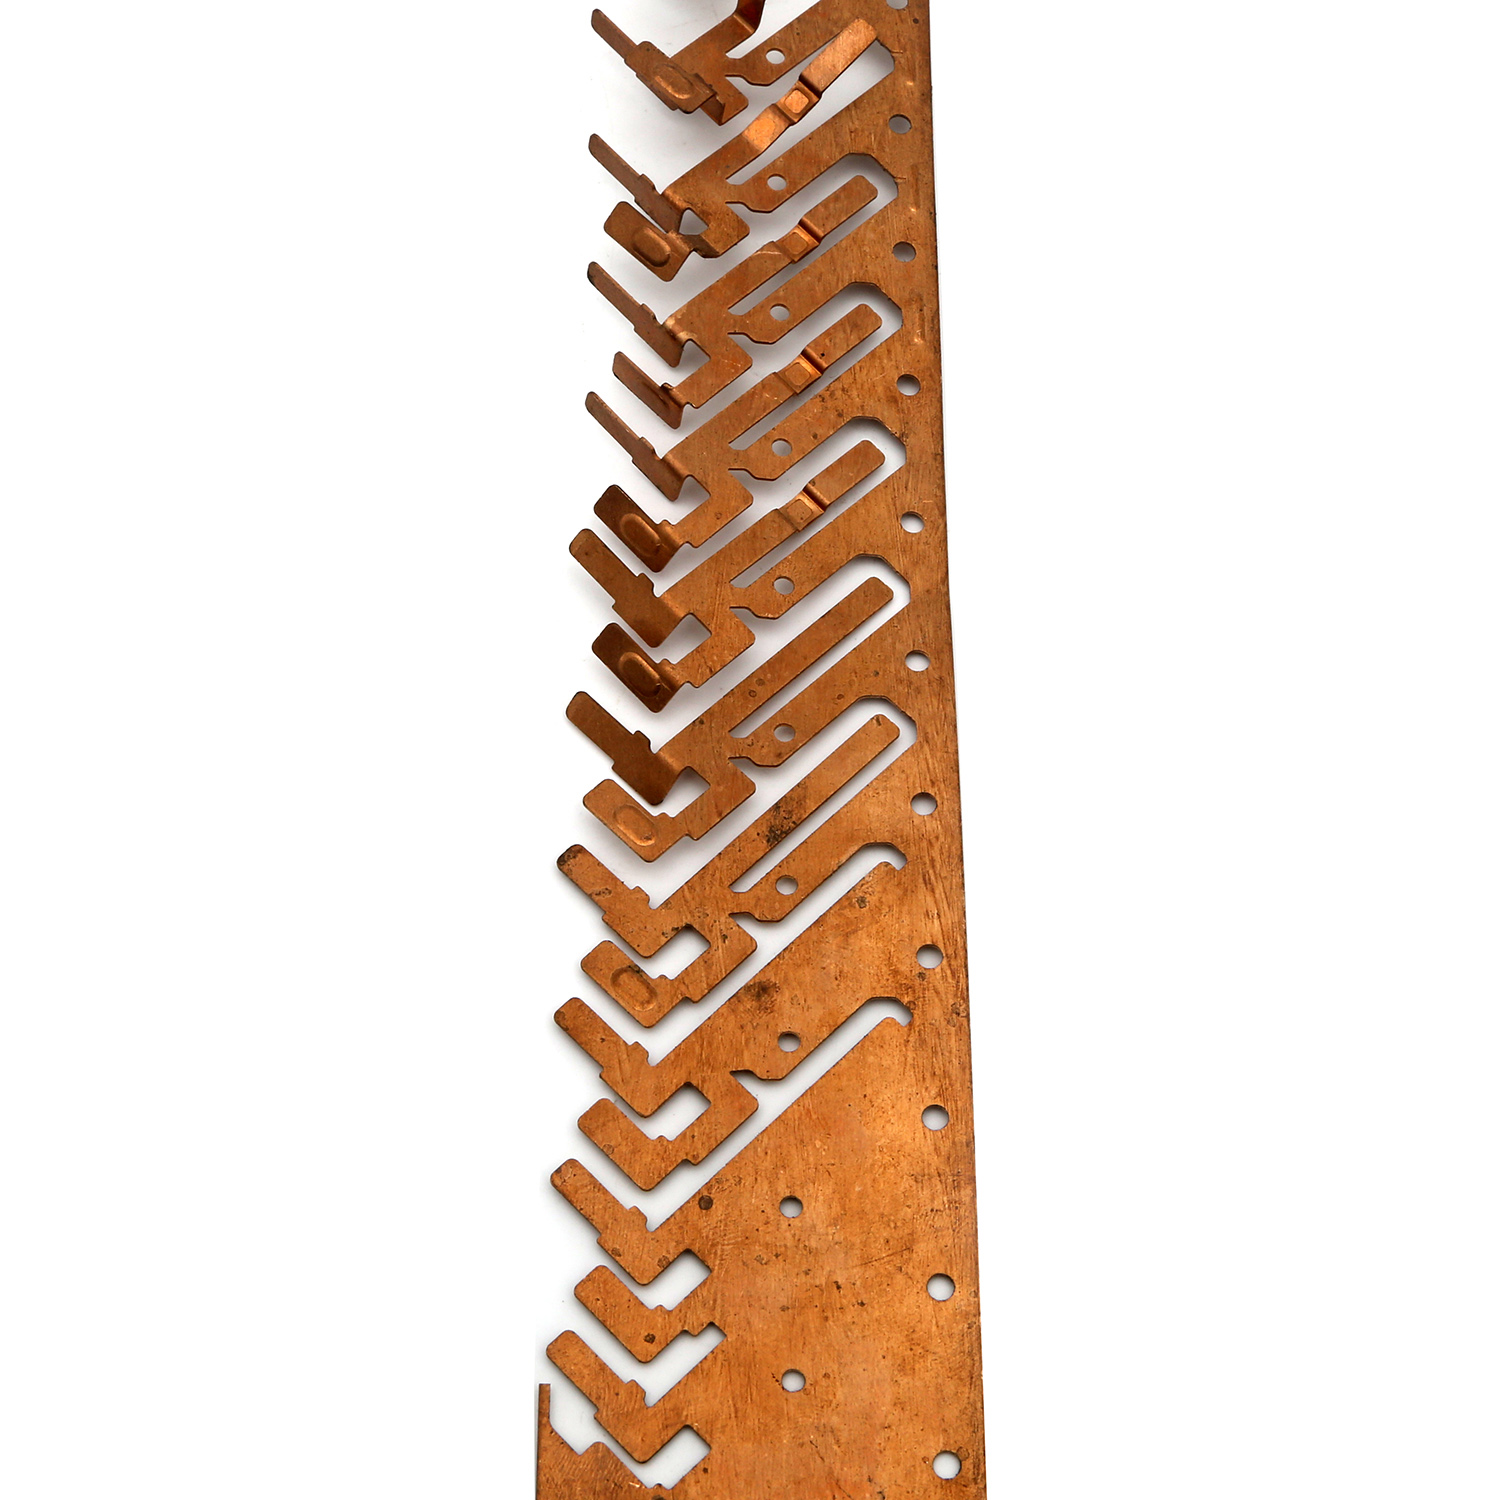
Antes de avaliar ligas específicas, os engenheiros e gerentes de compras devem analisar rigorosamente as demandas operacionais do componente final. A avaliação dos fatores a seguir garante a integridade estrutural e a eficiência de custos na linha de produção.
A conformabilidade refere-se à capacidade de um metal sofrer deformação plástica. Deve conseguir isso sem rachar, rasgar ou enrugar. A ductilidade indica quão bem o metal pode ser esticado e normalmente é medida pela sua porcentagem de alongamento. A alta ductilidade é absolutamente obrigatória para geometrias complexas, operações de repuxo profundo e curvas acentuadas. Metais com baixa conformabilidade requerem raios de curvatura muito maiores e podem causar desgaste abrasivo severo nas matrizes de estampagem.
A resistência à tração mede a quantidade máxima de tensão que um material pode suportar enquanto é esticado antes de quebrar catastroficamente. A dureza indica resistência à deformação e arranhões da superfície. Metais de alta resistência são necessários para suportes de suporte de carga, componentes estruturais e estruturas automotivas. A estampagem de metais mais duros exige prensas de alta tonelagem e materiais de ferramentas robustos, como carboneto de tungstênio, para evitar a rápida degradação da matriz.
A exposição ambiental dita a necessidade de resistência à corrosão. Peças expostas à umidade, produtos químicos industriais agressivos ou alta salinidade requerem materiais que resistam naturalmente à oxidação. Alguns metais formam uma camada protetora natural de óxido. Outros requerem tratamentos de superfície secundários, como galvanização, anodização ou revestimento em pó, para sobreviver em ambientes agressivos.
Para componentes utilizados em telecomunicações, distribuição de energia e eletrônicos de consumo, a condutividade térmica e elétrica é fundamental. Os metais são avaliados com base no Padrão Internacional de Cobre Recozido. A alta condutividade garante transmissão de energia eficiente e rápida dissipação de calor. Esta propriedade é crítica para dissipadores de calor, estruturas condutoras e blocos terminais.
A seleção de materiais é sempre um ato de equilíbrio entre custos de matéria-prima e capacidade de fabricação. Uma liga premium de qualidade aeroespacial pode oferecer propriedades excepcionais, mas seu custo proibitivo pode torná-la inviável para bens de consumo de alto volume. Os custos ocultos também devem ser considerados no custo total por peça. Isso inclui o rápido desgaste da ferramenta causado pela estampagem de aço de alta resistência ou a necessidade de tratamentos térmicos secundários.
| Categoria Metal | Formabilidade | Resistência à tração | Resistência à corrosão | Condutividade elétrica | Custo básico |
|---|---|---|---|---|---|
| Alumínio | Excelente | Baixo a médio | Alto | Bom | Moderado |
| Aço inoxidável | Moderado | Muito alto | Muito alto | Baixo | Alto |
| Cobre | Excelente | Baixo | Alto | Excelente | Muito alto |
| Latão | Muito bom | Médio | Bom | Bom | Alto |
| Aço carbono | Bom | Alto | Baixo requer revestimento | Baixo | Baixo |
O alumínio é altamente valorizado na fabricação moderna devido à sua excepcional relação resistência-peso. Com uma densidade de aproximadamente um terço da do aço, reduz significativamente o peso total dos conjuntos mecânicos. O impulso global para veículos eléctricos e padrões mais rigorosos de economia de combustível forçou o sector automóvel a prosseguir agressivamente estratégias de redução de peso. Essa mudança fez com que a demanda por componentes de alumínio aumentasse. O alumínio gera naturalmente uma película microscópica de óxido quando exposto ao ar para fornecer resistência inerente à ferrugem. No chão de fábrica, o alumínio é altamente maleável. Requer menos força de prensagem e induz desgaste mínimo em matrizes de estampagem caras.
Devido às suas propriedades únicas, a estampagem de alumínio é muito utilizada em indústrias onde a redução de peso é crítica. O setor automotivo utiliza alumínio estampado nos painéis da carroceria, nas proteções térmicas e nos componentes do chassi para melhorar a eficiência do combustível e o alcance da bateria. Na indústria aeroespacial, é utilizado para suportes internos e nervuras estruturais. Os produtos eletrônicos de consumo dependem do alumínio para gabinetes de laptops, dissipadores de calor e luminárias LED. As classes de estampagem comuns incluem 5052 para excelente flexão e 6061 para maior resistência.
O aço inoxidável é uma liga robusta à base de ferro que contém no mínimo 10,5% de cromo. Este conteúdo específico de cromo reage com o oxigênio para formar uma camada passiva e autocurativa que evita ferrugem e degradação mesmo em ambientes extremos. O aço inoxidável apresenta tremenda resistência à tração e notável resistência à temperatura. É notório pelo trabalho duro no chão de fábrica. À medida que o metal é deformado plasticamente durante o processo de estampagem, sua estrutura molecular torna-se progressivamente mais dura. Este fenômeno pode sobrecarregar severamente o equipamento de estampagem padrão e causar escoriações no punção.
A natureza robusta da estampagem em aço inoxidável a torna indispensável para ambientes exigentes. A indústria médica depende fortemente dele para instrumentos cirúrgicos, dispositivos implantáveis e bandejas de esterilização. Nas cozinhas comerciais, o aço inoxidável estampado é o padrão para caixas de eletrodomésticos e recipientes próprios para alimentos. As indústrias naval e de processamento químico utilizam-no para hardware, válvulas e componentes de bombas para serviços pesados. As classes estampadas com mais frequência são 304 para uso geral e 316 para classe marítima contendo molibdênio para maior resistência ao cloreto.
Na fabricação industrial, o cobre é universalmente reconhecido por sua condutividade elétrica e térmica incomparável. Ao contrário das ligas estruturais priorizadas principalmente pela integridade de suporte de carga, o cobre é selecionado especificamente quando a transferência eficiente de energia é a função crítica do componente estampado. A estrutura atômica fundamental do cobre permite resistência mínima ao fluxo de elétrons. Isso o torna um material indispensável nos setores elétrico, de telecomunicações e automotivo.
O cobre é um metal não ferroso altamente dúctil e maleável, apresentando uma estrutura cristalina cúbica de face centrada. Isto proporciona excelentes propriedades de trabalho a frio. Pode sofrer deformação plástica severa sem fraturar. Esta é uma característica ideal para operações complexas de estampagem progressiva que envolvem estampagem profunda ou cunhagem complexa. Do ponto de vista da fabricação, a suavidade do cobre requer considerações cuidadosas sobre ferramentas. Por exemplo, a produção de ferramentas de precisão para prensas de cobre automotivas exige o gerenciamento de tolerâncias rígidas de mais ou menos 0,01 mm. Embora o cobre cause desgaste mínimo nas matrizes de estampagem, ele é propenso ao desgaste adesivo, onde partículas microscópicas aderem à superfície da matriz. Isso requer lubrificantes de estampagem de alta qualidade e superfícies de ferramentas altamente polidas.
Devido às suas propriedades especializadas, a estampagem de cobre é predominantemente utilizada na produção de contatos elétricos, estruturas de cabos, barramentos, trocadores de calor e conectores de terminais. No setor de energia renovável, os componentes estampados de cobre são essenciais para a operação eficiente de inversores solares, sistemas de gerenciamento de baterias e geradores de turbinas eólicas.
O latão é uma liga altamente versátil composta principalmente de cobre e zinco. Variando com precisão o teor de zinco, os metalúrgicos podem projetar tipos de latão com propriedades mecânicas distintas. Isto preenche efetivamente a lacuna entre a alta condutividade do cobre puro e a resistência estrutural necessária para componentes mecânicos. No domínio da conformação de metais, o latão é consistentemente preferido por sua combinação única de trabalhabilidade, resistência à corrosão e atrito superficial notavelmente baixo.
A adição de zinco aumenta significativamente a resistência à tração e a dureza do material em comparação com o cobre puro, ao mesmo tempo que mantém excelentes capacidades de conformação a frio. O latão de cartucho contendo 70% de cobre e 30% de zinco é o tipo mais comum usado em estampagem devido ao seu equilíbrio ideal entre resistência e ductilidade. É particularmente adequado para aplicações de estampagem profunda onde o metal deve ser esticado em formas cilíndricas profundas sem rasgar. O latão não produz faíscas e não é magnético. Estas são características críticas de segurança em ambientes explosivos ou conjuntos eletromagnéticos altamente sensíveis.
A estampagem de latão é amplamente empregada na fabricação de conectores elétricos, acessórios para encanamentos, componentes de válvulas especializados, hardware arquitetônico e sensores automotivos. Suas propriedades de baixo atrito também o tornam o material preferido para engrenagens estampadas, rolamentos mecânicos e mecanismos de trava complexos onde a lubrificação líquida é impraticável.
Embora as aplicações leves dependam fortemente do alumínio e os requisitos de extrema durabilidade sejam atendidos através do aço inoxidável, o cenário de fabricação industrial requer uma ampla gama de materiais. Esses metais alternativos atendem a diversas demandas mecânicas, ambientais e econômicas.
O aço carbono continua sendo o material mais utilizado na estamparia de metais global devido à sua incomparável relação custo-benefício e propriedades mecânicas versáteis. O aço suave com baixo teor de carbono apresenta baixo teor de carbono, tornando-o altamente dúctil e fácil de formar. É o padrão para painéis de carrocerias automotivas, carcaças de eletrodomésticos e componentes estruturais em geral. O aço de alto carbono oferece dureza e resistência ao desgaste excepcionais. A estampagem de aço com alto teor de carbono requer ferramentas robustas de metal duro e prensas de alta tonelagem. É estritamente usado para molas, lâminas de corte e peças industriais de alto desgaste.
Quando o aço carbono exige maior resistência à corrosão sem o custo adicional das ligas inoxidáveis, o aço galvanizado é o padrão da indústria. O revestimento de zinco aplicado ao substrato de aço proporciona proteção galvânica. A estampagem de aço galvanizado apresenta desafios únicos no chão de fábrica. Descamação e escoriações de zinco nas superfícies da matriz são problemas comuns. Isso exige revestimentos de matrizes especializados e intervalos de manutenção frequentes para evitar defeitos superficiais nas peças estampadas.
Para ambientes extremos onde os metais padrão falham, ligas especiais são utilizadas. O titânio possui uma extraordinária relação resistência-peso e excepcional resistência à corrosão química. A estampagem de titânio apresenta desafios de engenharia significativos, incluindo alto retorno elástico e desgaste severo da ferramenta. Requer matrizes aquecidas ou técnicas de conformação especializadas. É reservado para componentes aeroespaciais, aplicações militares e implantes médicos avançados. Ligas de níquel como o Inconel são usadas em componentes expostos a calor extremo, incluindo peças de motores a jato e equipamentos de processamento químico.
A seleção da especificação ideal do material é apenas a fase preliminar do desenvolvimento do produto. A realização física do seu componente depende inteiramente das capacidades, equipamentos e protocolos de controle de qualidade do seu parceiro de fabricação. Um processo de estampagem abaixo do ideal pode comprometer até mesmo os materiais da mais alta qualidade através de desbaste excessivo, microfraturas ou imprecisões dimensionais.
A estampagem de metal industrial abrange estampagem progressiva, estampagem de transferência e estampagem profunda. Seu parceiro deve possuir uma frota diversificada de impressoras. Isso deve variar desde prensas mecânicas de alta velocidade para produção rápida até prensas hidráulicas e servo que oferecem controle preciso sobre a velocidade do aríete e o curso de formação. A tecnologia servo é particularmente crítica ao trabalhar com ligas de alta resistência ou geometrias complexas que exigem um fluxo cuidadoso de material para evitar rasgos. A longevidade e a precisão de uma peça estampada são ditadas pela qualidade da matriz. Procure um parceiro com ferramentas internas robustas e recursos de design de matrizes. Os fabricantes que utilizam software avançado e análise de elementos finitos podem simular o processo de estampagem digitalmente. Eles prevêem o comportamento do material e compensam o retorno elástico antes que a matriz física seja usinada.
Na fabricação business-to-business, a validação empírica não é negociável. Garanta que o fabricante opere sob sistemas de gestão de qualidade reconhecidos, como ISO 9001 ou IATF 16949. Um parceiro confiável emprega uma abordagem em fases, muitas vezes começando com ferramentas flexíveis ou protótipos cortados a laser para validar a geometria. Uma vez comprovado o projeto, eles iniciam uma estrutura de validação rigorosa, garantindo que o processo de fabricação seja estável, repetível e capaz de produzir consistentemente peças que atendam a todas as especificações de engenharia sob condições reais de produção.
A seleção do metal certo requer uma avaliação técnica meticulosa. As propriedades físicas do material escolhido determinam diretamente o desgaste da ferramenta, a velocidade geral de produção e a vida útil do produto final. Os engenheiros devem equilibrar constantemente a resistência à tração e a resistência ambiental necessárias com orçamentos de projeto rigorosos. A parceria com um fabricante experiente garante ótimos resultados de produção. Eles fornecem insights críticos sobre o projeto para capacidade de fabricação e otimização da vida útil da ferramenta. Sempre avalie as necessidades específicas de sua aplicação antes de finalizar as especificações do material. A seleção adequada é a proteção definitiva contra falhas prematuras de peças.
Se você está pronto para fazer a transição do seu projeto do protótipo para a produção em alto volume, é crucial encontrar uma instalação com o conhecimento técnico certo. Explore toda a gama de recursos de estampagem de precisão, soluções de ferramentas personalizadas e opções avançadas de manuseio de materiais na YeShine Technology para garantir que seu próximo projeto de fabricação seja um sucesso total.
Do ponto de vista puramente mecânico, o alumínio em condições de têmpera O e o aço-carbono com baixo teor de carbono são amplamente considerados os metais mais adequados para operações de estampagem. Sua alta ductilidade inerente e estrutura de grão favorável permitem que sofram deformações plásticas significativas sem fraturar. Essa alta conformabilidade se traduz diretamente na redução do atrito e na menor necessidade de força durante o curso da prensa. Posteriormente, minimiza o desgaste nas matrizes de estampagem. As ferramentas usadas para esses metais mais macios mantêm sua precisão dimensional para ciclos de produção muito mais longos em comparação com as ferramentas usadas para ligas de alta resistência.
Sim, na grande maioria das aplicações industriais, o alumínio representa uma solução mais económica do que o aço inoxidável. Esta vantagem de custo é dupla. O custo da matéria-prima por quilo de alumínio é geralmente inferior ao do aço inoxidável, que contém elementos de liga caros, como cromo e níquel. Os custos de fabricação também são menores. O alumínio requer significativamente menos tonelagem de prensa para ser formado, consome menos energia e causa muito menos desgaste abrasivo nas matrizes de estampagem. A sucata de alumínio é altamente reciclável e retém um valor significativo, o que pode compensar os custos iniciais de matéria-prima em estampagens de alto volume.
A estampagem de metais endurecidos, como aço com alto teor de carbono, aço inoxidável martensítico ou ligas aeroespaciais especializadas, é totalmente viável. No entanto, requer infraestrutura de fabricação altamente especializada. Metais endurecidos exibem altos limites de escoamento e retorno elástico significativo. Para conseguir isso, a matriz deve ser projetada com ângulos de curvatura específicos para levar em conta a tendência natural do material de retornar ao seu estado plano original. As matrizes de aço para ferramentas padrão se degradarão rapidamente sob tal tensão. Os fabricantes devem utilizar materiais de matriz premium, como carboneto de tungstênio revestido com camadas avançadas de redução de atrito para suportar as pressões extremas envolvidas.
Manter acabamentos superficiais imaculados em metais altamente maleáveis requer controles de processo rigorosos. Os fabricantes empregam uma combinação de superfícies de matrizes microacabadas altamente polidas e lubrificantes de estampagem especializados e não reativos para minimizar o atrito. Em aplicações que exigem acabamentos estéticos impecáveis, as bobinas de metal bruto são frequentemente laminadas com uma película protetora de polímero antes de entrarem na prensa. Este filme atua como uma barreira sacrificial durante as fases de corte e dobra. Absorve o estresse mecânico e evita o contato direto metal com metal. É simplesmente retirado após a montagem final, deixando a superfície imaculada.
A estampagem de metal pode acomodar uma ampla variedade de espessuras de materiais. A microestampagem de precisão para eletrônicos pode utilizar folhas tão finas quanto 0,05 mm. Os bens automotivos e de consumo padrão normalmente dependem de chapas metálicas que variam de 0,5 mm a 3,0 mm. A estampagem industrial resistente pode processar placas de aço de até 12 mm de espessura ou mais. A espessura máxima estampada depende inteiramente da capacidade de tonelagem da prensa e da resistência ao cisalhamento do metal específico que está sendo formado.
Têmpera refere-se à dureza e resistência de um metal, geralmente alcançada através de trabalho a frio ou tratamento térmico. Altera drasticamente o comportamento do material sob a prensa. Um metal macio totalmente recozido esticará e dobrará facilmente sem rachar, tornando-o perfeito para estampagem profunda. Um metal temperado oferece excelente rigidez estrutural, mas é frágil e propenso a fraturar se dobrado em ângulos agudos. Os engenheiros devem combinar cuidadosamente a têmpera do metal com a severidade da operação de conformação para evitar falhas nas peças durante a produção.


