E-mail: admin@yeeshine-tech.com Tel: +86-13712868936

- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo


Número Browse:0 Autor:editor do site Publicar Time: 2026-10-23 Origem:alimentado


No desenvolvimento de hardware moderno, a velocidade determina o domínio do mercado. Colocar uma peça física na bancada de testes permite rapidamente a validação imediata. No entanto, selecionar um método de fabricação incompatível esgota os orçamentos e atrasa os lançamentos. Imagine precisar testar um invólucro de encaixe rápido antes de investir dezenas de milhares de dólares em ferramentas de aço. Este cenário exato destaca por que selecionar a técnica de modelagem física correta economiza tanto o cronograma do projeto quanto os resultados financeiros.
Este guia abrangente explora as diversas tecnologias de fabricação rápida disponíveis atualmente. Ao compreender as distintas nuances de engenharia desses processos, as equipes podem identificar exatamente a solução certa para restrições orçamentárias específicas, demandas de materiais e prazos rígidos.
Para compreender completamente como selecionar o processo certo para um projeto de hardware específico, os engenheiros devem primeiro compreender as categorias fundamentais de fabricação. Cada tecnologia de prototipagem se enquadra em um dos três principais guarda-chuvas de fabricação. Cada um adota uma abordagem fundamentalmente diferente para transformar um arquivo digital de projeto auxiliado por computador em um objeto tangível.
Análises recentes da indústria que acompanham as tendências de desenvolvimento de hardware destacam uma mudança significativa na forma como as equipes de engenharia abordam essas tecnologias. O mercado global está rapidamente deixando de depender rigidamente de um único método, desde a concepção até a produção. Em vez disso, a tendência predominante favorece uma estratégia de produção híbrida. As equipes estão aproveitando cada vez mais métodos aditivos para localização rápida e iterativa de formulários. Eles então fazem uma transição rápida para processos subtrativos ou formativos para uma validação funcional rigorosa. Além disso, a sustentabilidade e a eficiência dos materiais tornaram-se forças motrizes importantes, levando os fabricantes a otimizar a redução de resíduos em todas as fases de prototipagem. Essa abordagem ágil e multiprocessada reduz drasticamente o tempo de lançamento no mercado e mitiga falhas de projeto em estágio final.
A manufatura aditiva constrói um componente depositando material em uma camada microscópica de cada vez. Esta categoria, universalmente reconhecida como impressão 3D , é altamente eficiente no que diz respeito ao desperdício de materiais. Como a máquina só coloca o material exatamente onde o modelo digital determina, os engenheiros podem gerar geometrias internas altamente complexas. Características como estruturas treliçadas ou canais de resfriamento conformados fechados seriam fisicamente impossíveis de serem esculpidas com ferramentas de usinagem tradicionais.
Como o nome indica, a fabricação subtrativa funciona exatamente de maneira oposta. O processo começa com um bloco sólido, ou tarugo, de matéria-prima. Ferramentas de corte especializadas, guiadas por controle numérico computadorizado, raspam sistematicamente o excesso de material até que reste apenas a forma final. Essa tecnologia é altamente valorizada no setor de engenharia. Ele fornece precisão dimensional excepcional e permite que peças sejam fresadas exatamente a partir dos mesmos metais sólidos ou plásticos destinados à produção em massa.
A fabricação formativa não se constrói em camadas nem remove material. Em vez disso, baseia-se na moldagem de matérias-primas líquidas ou flexíveis usando um molde ou matriz pré-fabricada. O material é derramado ou injetado na cavidade do molde e curado ou endurecido. Processos como fundição e moldagem por injeção rápida se enquadram nesta categoria. Os métodos formativos são geralmente utilizados quando um projeto requer múltiplas cópias idênticas de uma peça. O investimento de tempo inicial na criação do molde compensa através de tempos de produção por unidade drasticamente mais rápidos.
Quando a maioria dos gerentes de produto ouve o termo prototipagem rápida, suas mentes imediatamente saltam para tecnologias aditivas. Nas últimas duas décadas, este setor revolucionou o desenvolvimento inicial de produtos, oferecendo velocidade e flexibilidade geométrica incomparáveis. Contudo, explorar as nuances revela que nem todas as tecnologias aditivas produzem os mesmos resultados.
A estereolitografia é uma das tecnologias aditivas mais antigas e mais precisas disponíveis. O processo utiliza um laser ultravioleta para curar meticulosamente a resina fotopolimérica líquida, camada por camada. Depois de retirar a peça da placa de construção e lavá-la em álcool isopropílico, o modelo resultante é conhecido por seu acabamento superficial incrivelmente liso, alto detalhe de recursos e tolerâncias restritas.
Como as camadas são ligadas quimicamente durante o processo de cura, essas peças apresentam alta isotropia. Isto significa que a sua força é relativamente uniforme em todas as direções. Consequentemente, este método se destaca como a melhor escolha para modelos visuais e testes ergonômicos. É também o padrão da indústria para a criação de um protótipo de SLA altamente detalhado que mais tarde será usado como padrão mestre na fabricação formativa.
A modelagem de deposição fundida é o método aditivo mais amplamente reconhecido e econômico. Esta impressora funciona derretendo um fio contínuo de filamento termoplástico, como PLA ou ABS, e extrudando-o através de um bico aquecido em uma plataforma de construção.
Embora essas peças geralmente exibam linhas de camada visíveis e possuam menor precisão dimensional em comparação com métodos à base de resina, o processo é incrivelmente barato e rápido. É a tecnologia ideal para modelos básicos de prova de conceito e verificações aproximadas de dimensionamento. As iterações em estágio inicial, onde a estética fica em segundo plano em relação à verificação básica da forma, dependem fortemente desse método.
A sinterização seletiva a laser utiliza um laser de alta potência para fundir pequenas partículas de pó de polímero, normalmente náilon, em uma estrutura sólida. A vantagem mais significativa aqui é que o pó não sinterizado atua como uma estrutura de suporte natural para a peça que está sendo construída.
Esta característica única elimina a necessidade de suportes separáveis ou solúveis. Os engenheiros podem imprimir peças altamente complexas, interligadas ou móveis em uma única construção. As peças criadas desta forma possuem excelente durabilidade mecânica. Portanto, o método é ideal para protótipos funcionais, gabinetes de encaixe rápido e dobradiças vivas.
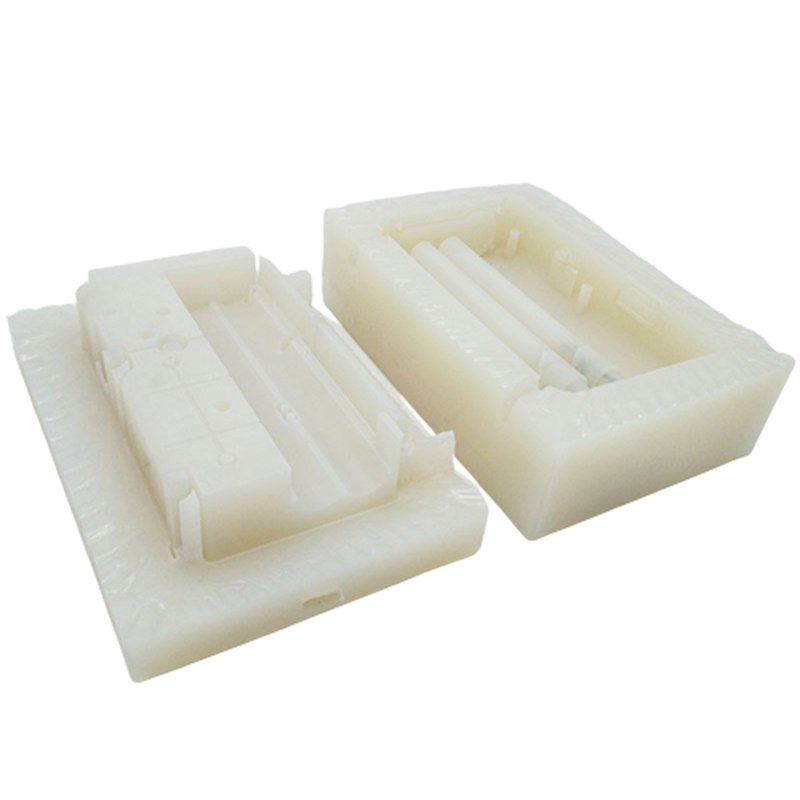
Embora a fabricação aditiva seja excelente para velocidade e determinação de formas, ela geralmente fica aquém durante rigorosos testes mecânicos, térmicos ou químicos. É exatamente aqui que entra a manufatura subtrativa para preencher a lacuna.
Utilizando centros de fresamento e torneamento de alta velocidade, a prototipagem CNC corta peças diretamente de blocos sólidos de material. A principal razão pela qual as equipes de hardware escolhem esse caminho em vez de métodos aditivos é a fidelidade do material. Configurar acessórios de fixação e ajustar os deslocamentos da ferramenta leva um pouco mais de tempo. No entanto, permite que as equipes testem projetos usando o material exato destinado à produção final. Quer um projeto exija alumínio 6061 de nível aeroespacial, aço inoxidável 316 resistente à corrosão, titânio leve ou plásticos de nível de engenharia como Delrin e PEEK, as máquinas subtrativas podem lidar com isso perfeitamente.
Especificamente, a fabricação subtrativa oferece vantagens que os métodos aditivos simplesmente não conseguem igualar. Ele atinge consistentemente tolerâncias extremamente rígidas, atingindo rotineiramente ±0,01 mm a ±0,05 mm. Essa precisão garante que montagens complexas se encaixem perfeitamente. A resistência mecânica de uma peça usinada é superior porque o tarugo bruto possui uma estrutura de grão interna contínua, não contaminada por fraquezas de adesão da camada. Portanto, continua sendo a escolha definitiva para testes funcionais, suportes metálicos personalizados e peças que exigem roscas de corte preciso.
Existe uma lacuna distinta no ciclo de desenvolvimento de produto entre a necessidade de um único protótipo e a necessidade de dez mil unidades de produção. Se um projeto exigir de 10 a 50 peças de alta qualidade para um lançamento beta, usiná-las individualmente pode estourar o orçamento. Por outro lado, imprimi-los pode não produzir as propriedades estéticas ou materiais exigidas.
A solução para este desafio de produção de baixo volume é um processo de fabricação formativa altamente eficiente. O fluxo de trabalho começa com a criação de um padrão mestre altamente preciso, normalmente um protótipo de resina meticulosamente polido ou um componente usinado com precisão. Este padrão mestre é suspenso em uma cuba e silicone líquido é derramado em torno dele. Depois que o silicone cura, os operadores extraem cuidadosamente o delicado mestre do bloco, deixando para trás uma cavidade negativa perfeita. Esta técnica é amplamente conhecida como fundição em molde de silicone..
Em seguida, as resinas líquidas de poliuretano são misturadas e despejadas no molde dentro de uma câmara de vácuo. O ambiente de vácuo é crítico. Ele retira ativamente todas as bolhas de ar presas na resina líquida, garantindo que a peça fundida final seja densa, estruturalmente sólida e livre de defeitos superficiais. Este processo de fundição a vácuo reproduz perfeitamente texturas complexas, cores Pantone específicas e níveis variados de flexibilidade de material. É o método definitivo para produzir unidades de teste beta, amostras de marketing de alta fidelidade e protótipos funcionais para campanhas de crowdfunding.
Quando o volume necessário excede a vida útil de um molde macio, que normalmente se degrada após 20 a 25 moldagens, é necessária uma nova estratégia. Se o projeto ainda não estiver pronto para o enorme investimento de capital de moldes de produção de aço endurecido, a moldagem por injeção rápida torna-se o próximo passo lógico.
Este processo utiliza exatamente os mesmos princípios da moldagem por injeção tradicional de produção em massa, mas com foco estrito na velocidade e na redução de custos. Em vez de usinar moldes de aço ferramenta P20 ou H13 caro e difícil de cortar, os moldes rápidos são normalmente fresados a partir de ligas de alumínio de alta qualidade, como Alumec 89. O alumínio é muito mais macio e rápido de usinar do que o aço. Esta escolha de material reduz drasticamente o custo do ferramental e o prazo de entrega.
Embora um molde de alumínio não possa suportar milhões de ciclos de injeção, ele é mais do que capaz de produzir centenas ou até milhares de peças. A principal vantagem aqui é permitir que os engenheiros usem pellets termoplásticos de nível de produção real. Isso garante que o componente sofra exatamente as mesmas tensões térmicas e de moldagem que o produto final. Ele valida o projeto para fabricação em massa e identifica possíveis marcas de afundamento ou problemas de empenamento no início da fase de engenharia.
A seleção do processo de fabricação ideal requer uma avaliação objetiva dos requisitos mecânicos, precisão dimensional e volume de produção. As equipes de engenharia não podem confiar em uma abordagem universal. Em vez disso, devem analisar os dados empíricos associados a cada tecnologia.
Para facilitar este processo de tomada de decisão, a seguinte matriz de decisão descreve os parâmetros padrão para as tecnologias de fabricação mais comuns.
| Método de fabricação | Vantagem primária | Tolerância típica | Volume ideal | Qualidade de acabamento superficial |
|---|---|---|---|---|
| Usinagem CNC | Alta precisão e materiais reais | ±0,01mm a ±0,05mm | 1 - 50 peças | Excelente, Usinado ou Polido |
| Impressão de SLA | Detalhes intrincados e superfície lisa | ±0,1mm a ±0,15mm | 1 - 10 peças | Linhas de camada muito altas e mínimas |
| Impressão FDM | Velocidade econômica | ±0,2 mm a ±0,5 mm | 1 - 10 peças | Linhas de camada moderadas e visíveis |
| Impressão SLS | Geometrias complexas sem suportes | ±0,1mm a ±0,3mm | 1 - 20 peças | Moderado, ligeiramente poroso |
| Fundição de poliuretano | Estética de nível de produção | ±0,15mm a ±0,3mm | 10 - 50 peças | Excelente, replica padrão mestre |
Ao comparar a fabricação subtrativa com a aditiva, o principal diferenciador está nas propriedades do material e na integridade estrutural. Os métodos subtrativos envolvem esculpir uma peça a partir de um bloco sólido de material de tarugo extrudado ou fundido. Isto produz peças com propriedades isotrópicas onde a resistência mecânica é uniforme em todas as direções. Os engenheiros normalmente especificam isso quando os componentes devem passar por testes funcionais rigorosos, avaliações de suporte de carga ou testes de resistência química.
Por outro lado, os métodos aditivos constroem peças camada por camada. Esta natureza muitas vezes resulta em propriedades anisotrópicas, onde a direção de construção vertical é estruturalmente mais fraca devido aos limites de adesão entre camadas. Por outro lado, a impressão aditiva é excelente na criação de geometrias internas complexas que são fisicamente impossíveis de usinar com ferramentas padrão.
O debate entre esses dois métodos geralmente gira em torno do tamanho do lote e dos requisitos de acabamento superficial. Para um único modelo de prova de conceito, a impressão à base de resina é altamente eficiente e produz peças com resolução excepcional. No entanto, se um projeto exigir 20 unidades idênticas para um grupo focal, imprimi-las individualmente torna-se demorado e caro.
É aqui que o elenco formativo se torna a escolha superior. Ao usar um único modelo impresso de alta resolução como padrão mestre para curar um molde macio, os operadores podem produzir rapidamente de 15 a 25 peças idênticas. As peças fundidas resultantes imitam a textura exata do padrão mestre e podem ter a mesma cor. Isto oferece uma estética de produto final que as peças impressas em bruto não conseguem alcançar sem um extenso pós-processamento.
Os gerentes de produto e engenheiros de hardware devem avaliar diversas variáveis antes de iniciar uma construção. Tomar uma decisão baseada em evidências requer a análise dos quatro fatores críticos a seguir para garantir o alinhamento com os objetivos do projeto.
O caso de uso pretendido determina a tecnologia de fabricação necessária. Se o objetivo for puramente estético, como avaliar a ergonomia ou as proporções gerais, a resistência dimensional é secundária. Métodos aditivos de alta resolução ou fundição formativa são ideais aqui porque fornecem uma superfície lisa pronta para pintura. Por outro lado, ao testar como vários componentes interagem mecanicamente, a usinagem subtrativa fornece as tolerâncias rígidas necessárias. Isso verifica perfeitamente os encaixes, mecanismos deslizantes e alinhamentos de fixadores.
A seleção do material está intrinsecamente ligada ao método de fabricação. Se um projeto exigir alumínio, aço inoxidável, latão ou titânio, a usinagem subtrativa é o método mais confiável. Para peças que exigem resistência térmica ou química específica, como PEEK, Ultem ou Teflon, a usinagem continua sendo a principal opção. Alternativamente, se a montagem precisar de peças flexíveis, como juntas ou alças de toque suave, a fundição de silicone é altamente eficaz. Utiliza poliuretanos especializados que simulam vários níveis de dureza Shore A.
Compreender a curva de custo por peça é essencial para a otimização do orçamento. Para quantidades de 1 a 5, a impressão aditiva não requer ferramentas. Isso torna o custo de configuração insignificante e serve como a escolha mais econômica. À medida que os volumes aumentam para a faixa de 10 a 50, o custo por unidade de impressão permanece estático, enquanto os custos de configuração da usinagem podem encarecer pequenos lotes. A fundição formativa preenche essa lacuna perfeitamente, amortizando o custo inicial do molde em 20 a 30 peças. Para volumes superiores a 100 peças, a moldagem por injeção rápida usando ferramentas de alumínio torna-se a opção financeiramente mais viável.
As pressões do tempo de lançamento no mercado muitas vezes forçam compromissos. A impressão básica em filamento ou resina pode produzir peças físicas dentro de 24 a 48 horas. A usinagem subtrativa normalmente requer de 3 a 7 dias, pois envolve programação CAM, configuração de acessórios e troca de ferramentas. A fundição formativa geralmente leva de 7 a 10 dias. Isso explica as etapas sequenciais de impressão de um padrão mestre, cura do molde e fundição das peças finais de poliuretano. As equipes devem equilibrar a urgência do prazo com a fidelidade exigida do modelo.
A transição de um arquivo CAD digital para um objeto físico requer mais do que apenas acesso a equipamentos de fabricação. Exige profundo conhecimento de engenharia. Como nenhuma tecnologia resolve todos os desafios de desenvolvimento de hardware, a parceria com um fabricante que abriga múltiplas tecnologias sob o mesmo teto é altamente vantajosa.
Quando um fornecedor oferece usinagem subtrativa, impressão aditiva e fundição formativa simultaneamente, ele fornece recomendações objetivas e imparciais. Essas sugestões baseiam-se estritamente na geometria do projeto, nos materiais e nos requisitos orçamentários, em vez de direcionar os clientes para a única máquina que possuem.
Ao avaliar potenciais parceiros de fabricação, procure indicadores específicos de qualidade e confiabilidade. A certificação ISO 9001 demonstra um compromisso documentado com sistemas de gestão da qualidade. Os recursos robustos da máquina de medição por coordenadas garantem que as peças sejam rigorosamente inspecionadas em relação aos dados originais antes do envio. Além disso, um parceiro confiável oferecerá um design proativo para feedback sobre a capacidade de fabricação. Identificar possíveis riscos de usinagem ou problemas de espessura de parede antes do início da produção economiza tempo e capital.
A modelagem física durante o desenvolvimento de produtos não é um processo universal. A seleção do método ideal acelera significativamente o ciclo de desenvolvimento do produto, ao mesmo tempo que mitiga os riscos financeiros. Seja utilizando usinagem subtrativa para peças metálicas robustas, um modelo impresso à base de resina para detalhes geométricos complexos ou fundição em molde macio para execuções estéticas de baixo volume, avaliar cuidadosamente as necessidades específicas do projeto é fundamental.
Você está pronto para dar vida aos seus conceitos de engenharia? Visite Yeeshine Technology para explorar soluções abrangentes de fabricação. Carregue seus arquivos CAD hoje mesmo para obter um orçamento detalhado e deixe que especialistas em engenharia experientes guiem sua jornada de hardware desde o conceito inicial até a realidade pronta para o mercado.
A relação custo-benefício depende inteiramente do volume de produção e do material necessários. Para um único modelo básico de prova de conceito, a impressão de modelagem por deposição fundida é definitivamente a opção mais barata. Ele utiliza filamentos termoplásticos baratos e não requer ferramentas. No entanto, as economias de escala mudam rapidamente. Se uma equipe de engenharia precisar de um lote de 20 a 50 peças de alta qualidade com acabamento superficial liso, imprimir cada peça individualmente se tornará um custo proibitivo. Nesse cenário, a fundição formativa torna-se muito mais econômica por unidade. O custo de um único molde macio é distribuído por todo o lote.
Sim, no sector da produção industrial, estes termos são utilizados indistintamente para descrever exactamente o mesmo processo. O procedimento começa colocando um padrão mestre dentro de uma cuba e despejando silicone líquido ao redor dele para criar uma cavidade negativa. O termo fundição a vácuo destaca a etapa subsequente em que a resina líquida de poliuretano é injetada neste molde dentro de uma câmara de vácuo. Este ambiente de vácuo força o ar preso para fora da resina. Ele garante que a peça fundida final seja densa, estruturalmente sólida e livre de vazios superficiais ou bolhas internas.
O prazo de entrega para um protótipo usinado é ditado pela complexidade geométrica da peça, pelo material selecionado e pela capacidade atual da oficina mecânica. Geralmente, as peças fresadas padrão podem ser programadas, usinadas, inspecionadas e enviadas dentro de 3 a 7 dias úteis. Componentes que exigem usinagem complexa de 5 eixos, fresamento de cavidades profundas ou tratamentos especializados de pós-processamento, como anodização dura Tipo III, naturalmente prolongarão o prazo de entrega. Muitos serviços profissionais oferecem opções rápidas, entregando peças fresadas simples em apenas 48 horas.
A estereolitografia é selecionada principalmente por sua resolução superior e acabamento superficial excepcional. Ao contrário da impressão baseada em filamentos, que extrusa o plástico derretido através de um bocal e deixa linhas de camada visíveis distintas, este método baseado em resina utiliza um laser ultravioleta preciso para curar camadas microscópicas de fotopolímero. Isso resulta em peças altamente precisas com tolerâncias restritas e um acabamento suave semelhante ao vidro. É o padrão da indústria para a criação de modelos visuais detalhados e padrões mestres perfeitos necessários para fluxos de trabalho de fundição formativa.
A prototipagem rápida é uma ampla estratégia de desenvolvimento de produto que visa fabricar rapidamente um modelo em escala ou peça física para testar um projeto. A impressão 3D é simplesmente uma das ferramentas de fabricação específicas usadas para atingir esse objetivo. Embora a impressão aditiva seja a ferramenta mais comum usada para modelagem rápida, a prototipagem rápida também utiliza fortemente usinagem subtrativa e fundição formativa. O conceito abrangente concentra-se na velocidade e na iteração, enquanto a impressão se refere apenas ao processo aditivo camada por camada.
A seleção do material depende diretamente do ambiente de teste que a peça enfrentará. Se o componente exigir testes funcionais de suporte de carga ou alta resistência térmica, os engenheiros deverão selecionar metais ou plásticos reais de engenharia por meio de usinagem subtrativa. Para modelos puramente visuais ou ergonômicos, resinas fotopolíméricas padrão ou poliuretanos usados na fundição são suficientes. Sempre alinhe a escolha do material com os objetivos de validação específicos da fase de desenvolvimento atual para evitar gastos excessivos com propriedades desnecessárias do material.


