E-mail: admin@yeeshine-tech.com Tel: +86-13712868936

- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo


Número Browse:0 Autor:editor do site Publicar Time: 2026-10-21 Origem:alimentado


A moldagem por injeção de plástico é realmente perfeita? Embora continue a ser o padrão-ouro indiscutível para a produção em massa, existem falhas críticas abaixo da superfície. Ignorar essas desvantagens inerentes freqüentemente causa orçamentos estourados. Além disso, atrasos no lançamento de produtos frustram rotineiramente até mesmo as equipes de engenharia mais experientes.
Neste guia completo, dissecaremos as principais desvantagens deste método de fabricação. Especificamente, exploraremos as rígidas restrições físicas, os obstáculos financeiros e as soluções estratégicas necessárias para evitar riscos comuns de produção no chão de fábrica.
A avaliação rápida dos processos de fabricação revela uma enorme barreira à entrada. Você precisa de um capital significativo apenas para acionar o interruptor da máquina. Imagine uma equipe de hardware finalizando um componente automotivo emblemático, apenas para receber uma fatura enorme apenas para cortar o aço. Essa é a dura realidade deste método de fabricação específico.
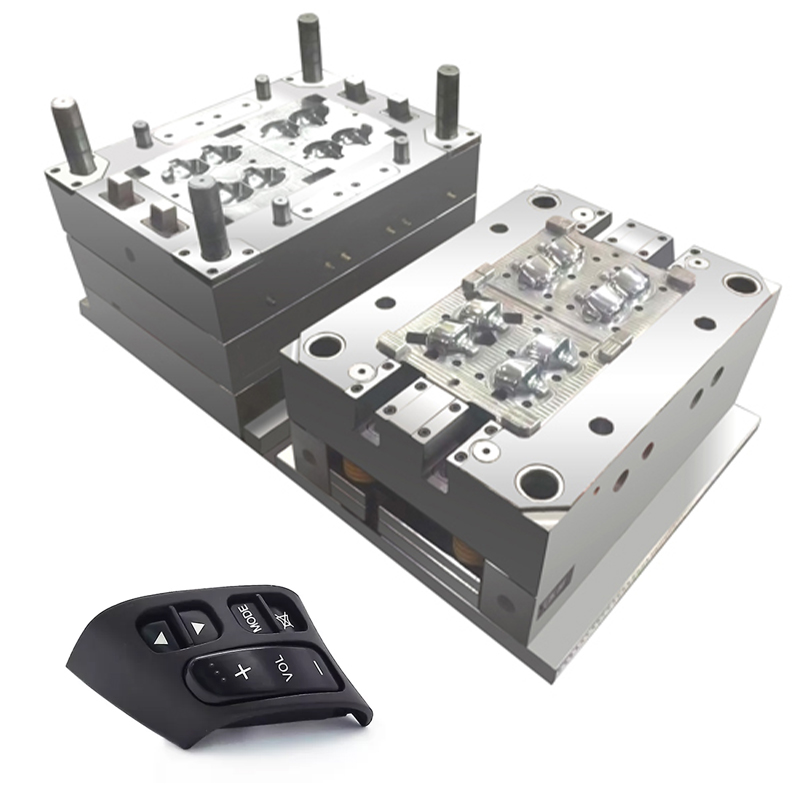
A criação de um molde não é apenas uma tarefa de usinagem. É uma disciplina de engenharia altamente especializada. Os moldes são normalmente esculpidos em materiais de alta qualidade, como aço temperado, especificamente H13, P20 ou S136, ou alumínio de grau aeroespacial. O aço endurecido é absolutamente necessário para suportar as imensas forças de fixação e o estresse térmico da injeção de polímero fundido a altas pressões ao longo de centenas de milhares de ciclos.
A usinagem desses metais densos requer equipamentos de precisão. Os fabricantes de ferramentas utilizam centros avançados de usinagem CNC e usinagem por descarga elétrica para esculpir cavidades complexas. Essas máquinas devem atingir tolerâncias tão estreitas quanto ±0,01 mm. Além disso, os moldes devem incorporar canais de resfriamento internos intrincados, sistemas de pinos ejetores e mecanismos de portão. A combinação de matérias-primas premium, maquinário especializado e centenas de horas de mão de obra qualificada em engenharia resulta em um custo enorme de ferramentas . Essa despesa pode variar de alguns milhares de dólares para um bloco de protótipo simples até bem mais de seis dígitos para uma ferramenta de aço de alta produção e com múltiplas cavidades.
Outra desvantagem financeira crítica é a total inflexibilidade do hardware depois de fabricado. Se o design de um produto for alterado após o corte do metal, a modificação da ferramenta se tornará um pesadelo de engenharia.
Na terminologia de ferramentas, as alterações são categorizadas como seguras para aço ou não seguras para aço. Uma mudança segura de aço envolve a remoção do metal do molde. Conseqüentemente, isso adiciona plástico à peça final, tornando o processo relativamente simples. Em contraste, uma mudança segura que não seja de aço requer a adição de metal de volta à cavidade para diminuir a peça de plástico. Este procedimento envolve microssoldagem complexa ou inserção de novos blocos de aço. Tais modificações comprometem a integridade térmica do molde e acrescentam despesas significativas. Em muitos casos que envolvem grandes revisões de projeto, o molde existente deve ser totalmente descartado.
As equipes de produto geralmente operam em cronogramas agressivos de entrada no mercado. Portanto, o tempo necessário para a transição de um arquivo digital para um produto físico produzido em massa é uma limitação importante.
Você não pode simplesmente carregar um modelo 3D em uma máquina e iniciar a produção imediatamente. Como as ferramentas são tão caras e difíceis de alterar, o design do produto deve primeiro ser exaustivamente validado. Os engenheiros normalmente passam semanas prototipando a peça usando impressão 3D industrial ou usinagem CNC. Esses protótipos passam por rigorosos testes funcionais e de queda para garantir que a geometria seja perfeita. Somente depois que o projeto estiver completamente bloqueado e assinado é que a fase de fabricação propriamente dita pode começar.
O real de entrega do molde prazo é uma sequência notoriamente longa e de várias etapas. Projetar o layout do molde, programar os percursos da ferramenta, usinagem de desbaste, tratamento térmico do aço, usinagem de acabamento, polimento e montagem final normalmente leva de 4 a 12 semanas.
Depois de montada, a ferramenta entra em fase de testes. O fabricante irá filmar uma primeira tiragem de peças, conhecidas como amostras T1 na indústria. Realisticamente, estas amostras raramente são perfeitas na primeira tentativa. Os inspetores de controle de qualidade os medem meticulosamente em relação às especificações originais do CAD, usando máquinas de medição por coordenadas. Se forem encontradas imprecisões dimensionais ou defeitos visuais, o molde deve ser retirado do ar, desmontado e ajustado. Este ciclo iterativo de amostras T1, T2 e T3 pode facilmente adicionar mais algumas semanas ao cronograma antes que a ferramenta seja oficialmente aprovada para produção em massa.
A viabilidade financeira deste método de fabricação está estritamente ligada ao volume de produção. Para empresas que buscam produzir lotes pequenos e localizados de produtos, esse processo se mostra altamente ineficiente.
O modelo financeiro da moldagem por injeção consiste em custos fixos excepcionalmente elevados para o próprio molde e custos variáveis muito baixos para os pellets de resina plástica e o tempo de ciclo da máquina. Para tornar o processo económico, as despesas de capital iniciais devem ser amortizadas num grande número de peças.
Se uma empresa gasta US$ 20.000 em um molde e produz apenas 500 peças, o ferramental sozinho acrescenta US$ 40 a cada unidade individual. Isto torna o projeto comercialmente inviável para a maioria dos bens de consumo. No entanto, se esse mesmo molde produzir 200.000 peças, o custo do ferramental cai para apenas US$ 0,10 por peça.
| Volume de produção | Custo fixo de ferramentas | Custo de material/máquina por peça | Custo total amortizado por peça |
|---|---|---|---|
| 500 unidades | US $ 20.000 | US$ 0,50 | US$ 40,50 |
| 5.000 unidades | US $ 20.000 | US$ 0,50 | US$ 4,50 |
| 50.000 unidades | US $ 20.000 | US$ 0,50 | US$ 0,90 |
| 200.000 unidades | US $ 20.000 | US$ 0,50 | US$ 0,60 |
*Os dados refletem um modelo teórico que demonstra economias de escala.
Devido a esta grande dependência de volume, os engenheiros devem procurar métodos alternativos para execuções de baixo volume, normalmente abaixo de 1.000 unidades. A fabricação aditiva industrial e a usinagem CNC não exigem taxas iniciais de ferramentas. Isso os torna muito mais econômicos para pequenos lotes. A fundição de uretano usando moldes de silicone é outra alternativa viável para preencher a lacuna entre a prototipagem e a produção em massa, oferecendo custos de configuração mais baixos, embora com custos mais elevados de mão de obra manual por peça.
Para engenheiros de produto e projetistas industriais, os rígidos parâmetros geométricos necessários para esse processo podem ser uma fonte significativa de frustração. Ao contrário da impressão 3D, onde formas orgânicas complexas podem ser impressas sem muita preocupação com a física, a injeção de polímero fundido em uma cavidade de aço exige adesão estrita à dinâmica dos fluidos e à termodinâmica.
Uma das restrições mais implacáveis é a exigência de geometria consistente. Quando o plástico derretido inunda uma cavidade de aço, ele começa a esfriar e a encolher no milissegundo em que atinge o metal. Se um designer de CAD incluir seções grossas e grossas próximas a paredes finas como papel, a física assume o controle. As áreas finas congelam instantaneamente, enquanto os bolsões densos continuam a esfriar e a se contrair para dentro.
Esta discrepância nas taxas de resfriamento causa contração volumétrica desigual. À medida que as seções espessas se contraem muito depois de as seções finas terem endurecido, enormes tensões internas se acumulam. Este fenômeno físico leva a graves defeitos estéticos e estruturais, principalmente marcas de afundamento e empenamentos graves. Os designers são constantemente forçados a comprometer sua visão estética ideal, utilizando técnicas como retirar áreas espessas e adicionar nervuras estruturais para navegar por essas limitações da moldagem por injeção..
Para garantir que uma peça possa ser ejetada com sucesso de um molde de metal rígido sem ser destruída, os projetistas devem incorporar ângulos de inclinação. Um ângulo de saída é uma ligeira conicidade, geralmente de 1 a 2 graus, aplicada às paredes verticais da peça, paralelamente à direção de abertura do molde. Sem tiragem suficiente, a peça plástica encolherá fortemente contra o núcleo do molde à medida que esfria. Isso faz com que os pinos ejetores perfurem o plástico durante a fase de ejeção.
Além disso, projetar peças com rebaixos acrescenta enorme complexidade. Recursos como encaixes rápidos ou tampas roscadas evitam que a peça seja ejetada diretamente. Os cortes inferiores exigem que o molde tenha mecanismos internos móveis complexos, como cames de ação lateral ou elevadores, que deslizam para fora do caminho antes da ejeção. Cada peça móvel adicional dentro de um molde aumenta drasticamente o tamanho, a complexidade e o custo das ferramentas, ao mesmo tempo que aumenta a probabilidade de falha mecânica no chão de fábrica.
Mesmo com um arquivo CAD perfeitamente projetado e um molde de metal meticulosamente elaborado, o processo de injeção em si é altamente sensível às variáveis ambientais e mecânicas. Entre em qualquer chão de fábrica e você perceberá que pequenos desvios na temperatura do barril, na pressão hidráulica ou no tempo de resfriamento podem arruinar instantaneamente uma produção.
A interação entre a dinâmica do polímero fundido e a termodinâmica pode produzir vários defeitos documentados. Manter um controle de qualidade rigoroso é essencial para minimizar esses problemas dispendiosos.
| Nome do defeito | Característica visual | Causa mecânica primária |
|---|---|---|
| Clarão | Excesso de plástico fino como papel projetando-se da linha de partição da peça. | Pressão de injeção excessiva ou força de fixação inadequada, permitindo que o plástico escoe entre as metades do molde. |
| Tiro curto | Peças incompletas onde o plástico não preencheu totalmente a cavidade do molde. | Pressão de injeção insuficiente, baixa temperatura de fusão ou ar retido que restringe o fluxo. |
| Marcas de pia | Pequenas crateras ou depressões em superfícies planas. | Pressão de retenção inadequada ou seções espessas localizadas resfriando e encolhendo muito lentamente. |
| Linhas de solda | Linhas visíveis onde dois fluxos separados de plástico fundido se encontram e se unem. | As frentes de fusão esfriam muito antes de se fundirem adequadamente, evitando uma forte ligação molecular. |
A tentativa de mitigar os altos custos através de parcerias com instalações que utilizam máquinas obsoletas ou com manutenção deficiente muitas vezes sai pela culatra de forma espetacular. A moldagem de precisão requer controle exato e em circuito fechado sobre a temperatura do cilindro, velocidade de injeção e pressão da cavidade. Máquinas mais antigas e mais baratas muitas vezes sofrem com vazamentos hidráulicos e má regulação térmica. Quando o maquinário não consegue manter uma janela de processamento estável, isso leva a variações dimensionais entre lotes. Em última análise, isso resulta em um custo real de produção muito mais alto devido a materiais descartados e atrasos nas remessas.
Embora existam milhares de polímeros de engenharia, as propriedades físicas desses materiais apresentam limitações inerentes e desafios ambientais durante o ciclo de vida de fabricação.
Os plásticos utilizados neste processo são amplamente divididos em duas categorias: termoplásticos e plásticos termoendurecíveis. Termoplásticos, como ABS, policarbonato e polipropileno, podem ser derretidos, moldados, resfriados e depois fundidos novamente.
Os termofixos, como as resinas epóxi ou fenólicas, sofrem uma reação química permanente de reticulação quando aquecidos. Uma grande desvantagem da moldagem termofixa é que, uma vez curado o material, ele não pode ser fundido novamente. Quaisquer peças defeituosas, sistemas de canais ou excesso de flash gerado durante uma produção de termofixos tornam-se resíduos permanentes e não recicláveis.
Mesmo quando se utilizam termoplásticos altamente recicláveis, as fases de configuração e calibração geram desperdícios consideráveis. Quando uma máquina muda de uma cor para outra, ou de um material para outro, o barril deve ser purgado. Este processo de purga expulsa uma grande quantidade de resíduos de plástico misto que muitas vezes não podem ser reciclados devido à contaminação cruzada do material. Além disso, misturas complexas de polímeros contendo fibras de vidro ou retardadores químicos de chama são notoriamente difíceis de reciclar. Isto representa uma limitação ambiental significativa para as empresas que lutam por uma produção com desperdício zero.
As recentes mudanças na indústria realçam uma tensão crescente entre a produção tradicional no estrangeiro e a necessidade urgente de resiliência da cadeia de abastecimento. As equipes de compras frequentemente enfrentam frustração devido a restrições rígidas de produção. Atrasos prolongados no envio muitas vezes agravam cronogramas de configuração já longos.
Consequentemente, surgiu uma tendência notável em direção à fabricação híbrida. Equipes de engenharia inteligentes agora aproveitam a fabricação aditiva industrial para validar iterações instantaneamente. Eles só se comprometem com ferramentas de aço caras quando a geometria é matematicamente perfeita. Esta abordagem ágil aborda diretamente a inflexibilidade histórica, permitindo que as marcas mitiguem os riscos financeiros enquanto mantêm a escalabilidade de grandes volumes.
Apesar destes formidáveis desafios físicos e financeiros, a moldagem por injeção continua a ser a campeã indiscutível da produção em massa. A chave para o sucesso não reside em evitar totalmente o processo, mas em mitigar estrategicamente os seus riscos através da previsão de engenharia e de parcerias estratégicas na cadeia de abastecimento.
A maneira mais eficaz de controlar custos e prevenir defeitos é através de uma análise rigorosa de Design for Manufacturability. Antes de qualquer aço ser cortado, os engenheiros utilizam um software especializado de simulação de fluxo de molde para prever exatamente como o plástico fundido se comportará dentro da cavidade. Uma análise abrangente verifica a espessura uniforme da parede, identifica possíveis marcas de afundamento e otimiza a localização dos portões. Ao identificar e resolver esses problemas no mundo digital, as equipes de produto evitam os custos desastrosos de modificar posteriormente o metal físico.
Navegar pelas complexidades dos investimentos em ferramentas, prazos de entrega e regras rígidas de projeto requer profundo conhecimento. A tentativa de gerenciar esse processo com fornecedores não verificados e com lances mais baixos geralmente leva a falhas de comunicação e ferramentas de baixa qualidade.
Em vez de promessas vagas, procure um parceiro de produção capaz de lidar com requisitos complexos de nível automotivo ou médico. Seu fornecedor deve utilizar centros de usinagem CNC avançados para garantir a longevidade do molde e atingir tolerâncias dimensionais tão estreitas quanto ±0,01 mm. Eles devem oferecer feedback transparente antes de cortar metal. Ao fazer parcerias com especialistas que se destacam na produção de peças plásticas personalizadas , as equipes de produtos podem compensar com sucesso as desvantagens tradicionais da indústria. Isto garante o lançamento dos projetos dentro do prazo, dentro de tolerâncias rígidas e abaixo do orçamento.
Embora o cenário de produção ofereça vários métodos de produção, compreender as limitações inerentes de cada um é fundamental para uma tomada de decisão informada. As desvantagens da moldagem por injeção de plástico – ou seja, os exorbitantes custos iniciais de ferramentas, prazos de entrega estendidos, regras rígidas de projeto geométrico e dependência absoluta da produção em alto volume para obter lucratividade – são inegáveis. É um processo implacável onde erros iniciais de engenharia se traduzem diretamente em severas penalidades financeiras.
No entanto, estas desvantagens não diminuem o seu estatuto como o método mais eficiente e económico para dimensionar produtos físicos a nível global. Ao reconhecer essas restrições no início do ciclo de vida de desenvolvimento do produto, aplicando princípios rigorosos de engenharia e alinhando-se com um parceiro de fabricação competente, as equipes podem superar esses obstáculos com sucesso. O veredicto final é claro: o sucesso na produção de grandes volumes exige respeitar as limitações físicas do processo e projetar de forma inteligente em torno delas desde o primeiro dia.
Pronto para dimensionar sua produção sem as armadilhas comuns? Se você precisa de componentes automotivos de alta precisão ou bens de consumo robustos, a Yeeshine Tech fornece ferramentas especializadas e soluções de moldagem adaptadas às suas necessidades específicas de engenharia. Explore hoje mesmo nossos serviços abrangentes para transformar seus projetos complexos em realidades físicas perfeitas.
É altamente complexo e financeiramente oneroso modificar um molde depois de o aço ter sido cortado. Na indústria de ferramentas, existe um conceito conhecido como modificações seguras de aço. Isso significa que é relativamente fácil remover o metal do molde, o que adiciona plástico à peça final, tornando o elemento maior ou a parede mais espessa. No entanto, se você precisar diminuir um elemento de plástico, o fabricante deverá adicionar metal de volta à cavidade do molde. Isso geralmente requer microssoldagem complexa, que pode comprometer a integridade estrutural do molde, ou pode exigir a usinagem de uma ferramenta totalmente nova, dobrando efetivamente seu investimento inicial.
O cronograma depende muito da complexidade da peça e do tipo de metal usado. Para geometrias simples sem cortes inferiores, um protótipo de ferramenta de alumínio pode ser concluído em 2 a 4 semanas. No entanto, para moldes complexos de aço endurecido com múltiplas cavidades projetados para produção de alto volume, o prazo de entrega normalmente varia de 6 a 12 semanas. Este período inclui projeto de ferramentas 3D, usinagem CNC, processamento EDM, polimento manual e produção de amostras T1 iniciais para aprovação do cliente.
A melhor opção depende inteiramente do seu volume de produção e dos requisitos específicos de material. A manufatura aditiva é muito superior para prototipagem rápida e produção de baixo volume, normalmente abaixo de 500 unidades, porque elimina completamente os custos iniciais de ferramentas. Você paga apenas pela matéria-prima e pelo tempo da máquina. No entanto, as peças impressas em 3D geralmente apresentam integridade estrutural mais fraca devido às limitações de adesão da camada. Quando a produção ultrapassa 1.000 unidades, a moldagem por injeção se torna exponencialmente mais econômica por peça, oferece acabamentos superficiais muito superiores e fornece propriedades mecânicas isotrópicas verdadeiras.
Manter a espessura uniforme da parede é uma das restrições de projeto mais críticas devido à física da termodinâmica. O plástico derretido encolhe à medida que esfria. Seções transversais grossas retêm o calor por muito mais tempo do que seções finas. Se uma peça tiver espessuras variadas, as áreas finas solidificarão enquanto as áreas espessas ainda estão esfriando e encolhendo. Essa contração diferencial puxa o material para dentro, criando tensões internas que se manifestam como marcas visíveis de afundamento na superfície ou fazem com que toda a peça se deforme severamente fora das tolerâncias dimensionais pretendidas.
Tecnicamente, uma máquina pode produzir uma única peça depois que o molde estiver instalado. No entanto, o processo de configuração, que envolve a instalação de uma ferramenta de aço pesada, o aquecimento do cano e a purga da resina antiga, leva muito tempo e trabalho. Devido a esses custos fixos de configuração, a execução de pequenos lotes é financeiramente impraticável. A maioria dos fabricantes conceituados exige uma quantidade mínima de pedido de pelo menos 1.000 a 5.000 unidades para garantir que o preço por peça permaneça economicamente viável para o cliente.
O empenamento é causado principalmente por taxas de resfriamento irregulares na geometria da peça. Quando o plástico é injetado no molde, ele deve esfriar uniformemente para manter a forma pretendida. Se um projeto apresentar mudanças drásticas na espessura da parede ou se os canais de resfriamento internos do molde forem mal projetados, certas seções do plástico esfriarão e encolherão mais rapidamente do que outras. Este encolhimento diferencial cria uma enorme tensão interna, fazendo com que a peça torça ou se curve ao ser ejetada da máquina.


